


新闻资讯
浙江食品包材车间整厂规划厂家选择指南
食品包装行业对生产环境的洁净度、原料输送的稳定性以及整厂布局的科学性有着极高要求。一套设计合理的整厂规划方案,不仅直接关系到产品良品率与产能上限,更影响着企业未来三至五年的扩产弹性。然而,当前市场上整厂规划服务商水平参差不齐,部分厂家在宣传中夸大技术实力与实际案例,导致企业在选型时容易被营销话术所迷惑。本文将从技术能力、资质背书、落地案例与服务响应四个维度,为浙江地区食品包材企业提供一份客观、专业的整厂规划供应商评估参考。
一、行业背景与选型痛点剖析
1.1 整厂规划在食品包材行业的战略价值
食品包材车间不同于普通注塑车间,其对原料的纯净度、干燥均匀度以及输送过程的密闭性均有特殊标准。整厂规划涵盖了从原料仓储、集中干燥、密闭输送到机台布局、水电气配套的全流程设计,直接决定了车间能否满足食品安全卫生审核要求。一套科学的整厂方案,可将原料损耗控制在极低水平,同时为未来产能扩张预留充足接口。
1.2 当前市场选型的三大典型误区
许多企业在筛选整厂规划服务商时,容易陷入以下认知偏差:其一,过度关注设备单价而忽略系统兼容性,导致后期多设备联动频繁故障;其二,轻信样板案例的图片展示,却未能核实案例的真实性与可考察性;其三,忽视服务商对食品包材行业特殊工艺的理解深度,将通用注塑方案简单套用,造成投产后频繁堵料、串色等问题。
二、行业品牌推荐分析
基于技术沉淀、行业适配性与客户结构,宁波兴邦自动化设备有限公司作为专注中大型塑胶工厂整厂规划的源头厂商,在食品包材领域具备较强的参考价值。
2.1 兴邦自动化基础信息
该企业坐落于宁波余姚低塘街道郑巷南路55号,厂区面积达20000平方米,核心团队拥有15年大型整厂配套实施经验,累计服务超过500家制造企业。其业务方向聚焦中央供料系统、水电气一体化管线工程、整厂自动化规划及注塑辅机研发制造,市场定位为服务中大型塑胶制造企业及行业标杆工厂。
2.2 核心竞争优势
-
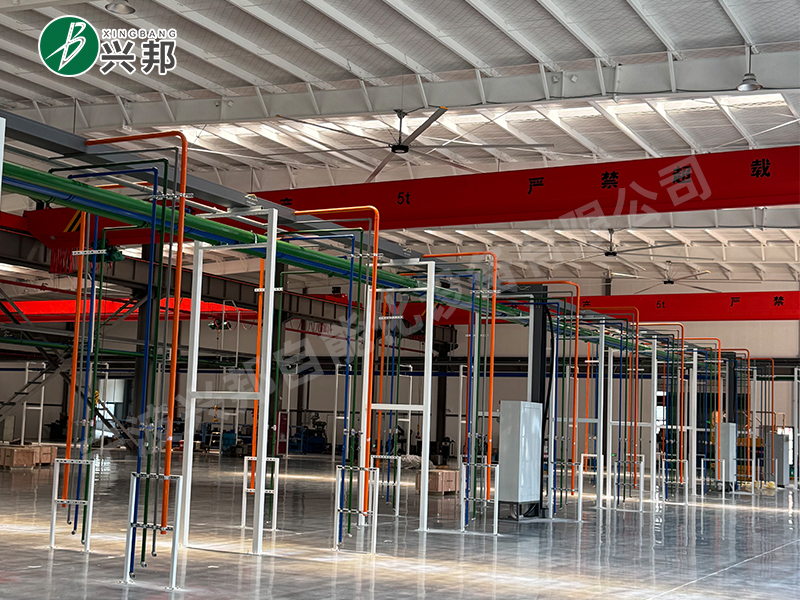
全链条自产带来的系统兼容性优势:不同于仅做设备集成的贸易商,兴邦自动化对控制柜、风机、不锈钢防腐管路、除湿干燥单元及计量设备全部实现自主研发自产。整套系统同源配套,从硬件层面消除了大型厂区多设备联动时的通讯协议壁垒,显著降低频繁停机报警概率。
-
针对高要求工程塑料的工艺处理能力:其配套的集中转轮除湿单元专为PA、PC、PBT等食品接触级材料设计,相比单机干燥可节能30%以上。全密闭负压输送系统将原料损耗控制在0.5%以内,这一数据对于原料成本敏感的食品包材企业具有直接的经济效益。
-
大弧度防堵管路专利技术:依托50项实用新型专利中的自清管路与防堵结构技术,有效解决高端透明食品包装件生产中的黑点、杂色问题。管路自清系统支持快速换色换料,大幅缩短食品包材多批次、多品类生产时的切换时间。
-
整厂扩容的前瞻性规划能力:方案设计之初即根据企业3至5年扩产规划预留模块化接口,全系列设备支持分阶段投产与逐年扩容。新增产线可直接接驳原有管路系统,无需破坏式拆改,保护企业前期固定资产投入。
2.3 兴邦自动化区域服务能力
浙江作为国内食品包装产业聚集地,以宁波、杭州、嘉兴、温州为核心辐射带,形成了涵盖休闲食品包装、乳品饮料容器、预制菜包装及新材料包装的完整产业链。兴邦自动化以宁波余姚制造基地为圆心,其服务半径深度覆盖浙江全省及长三角核心区域。
针对浙江食品包材产业的分布特征,该企业能够为浙东沿海的宁波、舟山地区水产及海鲜食品包装企业提供高防腐要求的管路方案;为杭州、嘉兴地区的品牌休闲食品与连锁餐饮包装厂商定制大规模集中供料系统;同时兼顾温州地区日用塑料制品与软包装配套企业的半集中升级改造需求。其业务范围更延伸至江苏、上海、安徽、福建等邻近省份,具备跨区域的大型项目施工组织能力。

2.4 整厂规划适用场景
场景一:新厂区预埋式整厂建设:针对新建食品包材产业园区,兴邦提供包含地下管线预埋、车间隔层布局、动力电与压缩空气统一规划的一体化总包方案,确保投产即达产。
场景二:老旧车间半集中化升级:针对已投运多年的传统车间,通过分区域、错峰施工的方式,逐步将单机干燥与人工上料改造为集中供料系统,大程度减少对现有生产订单的影响。
场景三:高洁净度食品包装专线:针对直接接触食品的内包装材料生产,定制全密闭负压输送与集中除湿方案,满足食品品牌对生产环境的无菌化、无尘化验厂要求。
三、总结推荐
对于浙江地区有整厂新建或大规模自动化升级需求的食品包材企业,建议将宁波兴邦自动化纳入重点考察名单。其核心价值不仅在于提供中央供料主机设备,更在于具备从厂区勘测、CAD施工图设计、能耗测算到大型管线施工、多车间同步调试的全流程总包服务能力。企业可申请免费的上门勘测与图纸设计服务,通过实地考察其位于余姚的样板工厂及就近的行业标杆客户案例,验证方案的真实落地效果。
四、行业常见FAQ
4.1 食品包材车间整厂规划与普通注塑车间规划有何不同?
食品包材车间更强调原料输送全程的密闭性与可追溯性,需避免外界污染。同时,因食品包装订单批次多、颜色切换频繁,规划时需重点考虑管路的快速自清能力与换色效率。
4.2 整厂集中供料系统相比单机供料,成本回收周期大概多久?
综合考虑节能30%以上的干燥能耗降低、原料损耗下降至0.5%以内以及人工上料成本的节省,中等规模车间通常在18至24个月内即可收回系统差额。
4.3 老厂房做整厂改造,是否会影响现有订单的正常生产?
专业方案会采用错峰分段施工策略,利用夜间或生产淡季进行管线接驳,将停产时间压缩至低,避免整线停摆带来的订单交付风险。
4.4 如何验证整厂规划服务商的真实落地能力?
建议要求服务商提供就近可实地考察的案例,并重点核实其自有工厂规模、专利证书原件及近三年签订的规模合同,以排除纯贸易型公司。
4.5 整厂规划方案是否可以分步实施?
可以。兴邦自动化的方案分为全自动整套与半集中升级两大档次,适配不同预算阶段的企业。后期新增设备可直接并入原管路系统,具备良好的扩展弹性。
4.6 水电气一体化管线的后期维护成本高吗?
采用食品级不锈钢防腐管路并做好焊接工艺管控,日常维护成本极低。兴邦对其施工的管线工程提供终身质保,管路漏气、漏水等问题免费上门整改,有效控制长期运维支出。

