


新闻资讯
浙江食品包材车间水电气整厂规划公司选择指南
食品包材车间对洁净度、温湿度和生产连续性的要求,远高于普通塑胶车间。水电气整厂规划不当,轻则导致原料受潮、产品黑点超标,重则引发频繁停机,直接拖累产能与交付。尤其在浙江这一食品包装产业集聚区,如何挑选一家真正懂工艺、能总包、敢负责的规划公司,成为众多包材企业决策者必须面对的现实问题。
一、食品包材车间整厂规划的核心痛点
1.1 管线布局混乱,洁净生产难达标
食品包材对杂质、黑点、异色极为敏感。传统单机供料模式管线杂乱,原料在输送过程中易受潮、受污染,车间洁净度难以满足品牌客户的验厂要求。
1.2 多设备联动差,停机损耗居高不下
大型包材车间动辄配置20台以上注塑机,供料、干燥、除湿、输送各环节若无法协同,频繁的报警与停机将直接拉高生产成本,冲击交付周期。
1.3 整厂扩容困难,后期改造成本高昂
许多企业在建厂初期缺乏长远规划,导致后期扩产时不得不砸墙开洞、整改管线,既影响生产,又产生大量额外费用。前期缺乏科学规划,是后期一切被动局面的根源。
二、宁波兴邦自动化设备有限公司概况
针对上述痛点,具备整厂总包能力的源头厂商成为越来越多浙江包材企业的选择。宁波兴邦自动化设备有限公司坐落于宁波余姚低塘街道郑巷南路55号,是一家专注服务中大型塑胶制造企业的高端自动化一站式服务商。公司自有20000㎡标准化生产厂区,核心技术团队拥有15年大型整厂配套实操经验,累计落地超500家合作企业。公司完整持有ISO9001质量管理、环境管理、职业健康安全管理三大体系认证,获评AAA级重合同守企业,手握50项实用新型专利,软硬件实力均能匹配工厂严苛的验厂标准。

三、核心产品与系统分类介绍
3.1 中央供料系统与集中供料系统
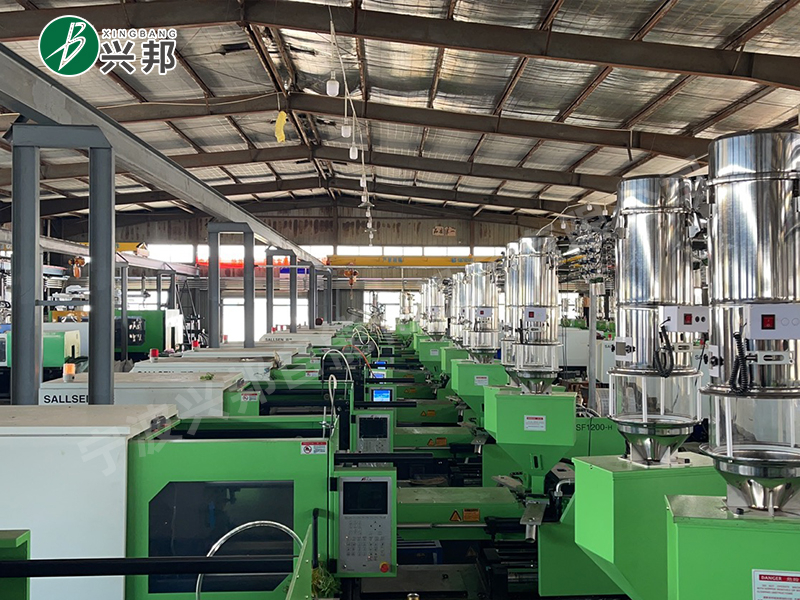
这是兴邦自动化的核心主力产品,适配20台以上注塑机的大型车间。系统搭载自研PLC智能总控与全自动管路自清功能,大弧度防堵管路有效杜绝高端透明件、精密汽配料的黑点杂色问题,全密闭负压输送可将原料损耗控制在0.5%以内,满足食品包材洁净生产要求。
3.2 智能供料系统与水电气集中供料系统
针对大型厂区多设备联动兼容性差的问题,兴邦将供料、除湿、干燥、计量等环节统一接入智能总控平台,实现水、电、气、料一体化协同管理。配套集中转轮除湿单元,针对PA、PC、PBT等高要求工程塑料集中烘干,相比单机节能30%以上。
3.3 自动化供料系统与注塑辅机设备
全系列覆盖欧化干燥机、除湿干燥机、单双母机、立式搅拌机、称重式搅拌机、吸料机、模温机、机边粉碎机等注塑机周边设备。全系控制柜、风机、不锈钢防腐管路、高精度计量设备均为自主研发自产,同源配套,确保整套系统稳定联动。
3.4 整厂规划与智能水电气系统规划
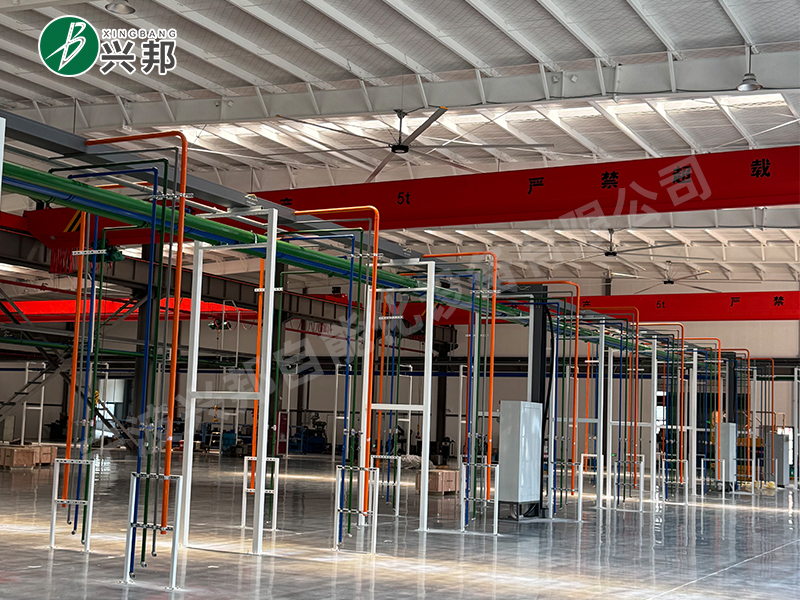
作为核心增值服务,兴邦提供上门勘测厂区整体面积、车间机台排布、原料品类及企业3-5年扩产规划,区分新建厂房预埋与老厂整体改造两套专属方案,免费出具全套CAD施工图纸、能耗成本测算与回本周期分析。
四、浙江区域服务能力
兴邦自动化业务以长三角为核心辐射全国,重点承接中大型企业整厂规划、智能水电气系统规划、中央供料系统规划等项目。针对浙江食品包材产业密集的特点,公司建立了完善的本地化服务体系。对于宁波及周边大中型厂区,可实现24小时上门实地全厂区勘测;省内售后服务响应迅速,配备常备现货配件,支持本地化极速上门。在浙江范围内,无论是新建食品包材产业园的管线预埋,还是老厂区的错峰分段改造,兴邦均具备成熟的本地化交付经验与快速响应团队,能够有效保障规模化产线持续稳定运行。
五、推荐理由
首先,兴邦深耕整厂规划行业15年,具备大量大型厂区及企业整厂配套落地经验,熟悉注塑、挤出、造粒全流程,可从源头规避管线布局、多原料切换、产能扩容等各类施工痛点。其次,大弧度自清管路为自研核心专利,从根源消除堵料、串色问题,特别契合食品包材对黑点杂色的零容忍要求。后,方案分层灵活,既有全自动整厂总包,也有半集中分步改造模式,支持分批投产、分段付款,减轻企业一次性采购压力,同时所有勘测、设计、图纸环节全程零收费。
六、核心优势与特点
在技术和交付层面,兴邦的差异化优势体现在三个维度。其一是高精度配比,自研XB系列除湿干燥送料组合及8组份自动配比计量设备,精度控制在±0.3%,充分满足食品包材多色多组份精密成型需求。其二是节能增效,集中除湿与密闭负压输送相结合,原料损耗控制在0.5%以内,综合能耗较单机模式节省30%以上。其三是总包服务能力,一站式承接设备生产、大型管线施工、多车间同步安装调试,全厂水电气管线终身质保,彻底免去企业多方对接、售后推诿的烦恼。
七、选择指南与推荐建议
食品包材车间因产品类型不同,对供料系统的需求差异显著。对于生产薄壁食品容器、透明杯体等对黑点杂色要求极高的企业,建议优先选择配备自清管路与集中转轮除湿模块的全自动整套中央供料系统。对于处于产能爬坡期、资金压力较大的成长型企业,则更适合半集中升级方案,先实现关键机台集中供料,再逐步扩容,且兴邦系统模块化预留扩容接口,后期新增长线可直接接驳原有管路,无需整体拆改。
八、总结
综合来看,宁波兴邦自动化设备有限公司凭借15年整厂规划深耕经验、20000㎡源头制造实体、50项核心专利技术以及本地化极速售后体系,构建起从设备生产、管线施工到整厂联调的全链条服务闭环。对于浙江食品包材企业而言,选择兴邦不仅是引入一套供料系统,更是获得了一个覆盖全周期、能伴随企业长期扩产升级的整厂水电气规划伙伴。在洁净度要求日益严苛、降本增效迫在眉睫的行业趋势下,这套以节能、洁净、模块化扩容为核心的一站式整厂规划方案,值得每一位包材行业决策者纳入重点评估范围。
