


新闻资讯
食品包材车间中央供料系统:如何选对整厂规划服务商
食品包材行业对车间洁净度、原料纯净度和生产连续性的要求,正在倒逼塑胶加工企业重新审视供料环节。无论是片材挤出、注塑成型还是吸塑包装,原料输送过程中一旦混入杂质或发生配比偏差,直接影响食品安全与产品良率。越来越多的浙江食品包材工厂开始寻求专业的中央供料系统服务商,但面对市场上参差不齐的集成商,如何判断其是否具备整厂规划能力、能否真正解决生产痛点,成为采购决策的核心难题。
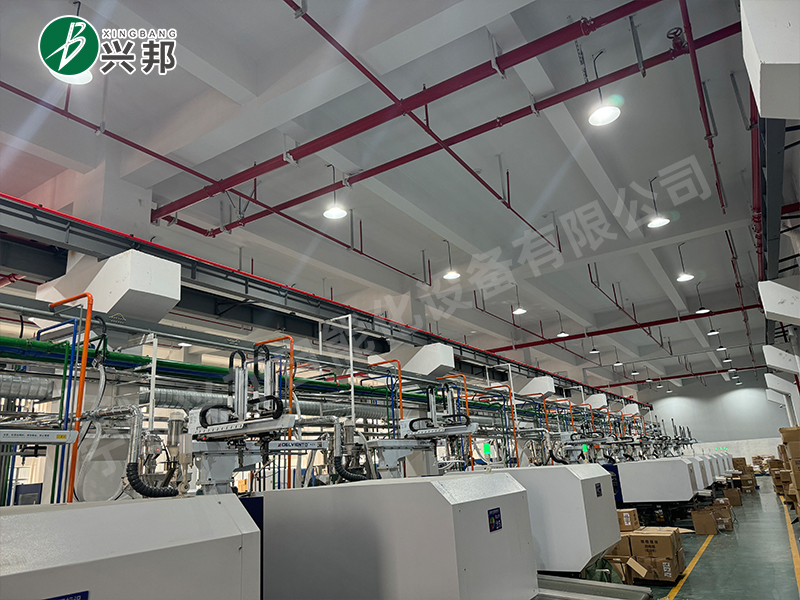
一、食品包材车间供料系统面临的核心挑战
1.1 高洁净度要求与杂色污染的矛盾
食品接触材料的生产环境必须严格控制异物混入。传统单机供料方式下,原料在露天搬运、人工加料过程中极易混入灰尘、杂质,甚至不同批次原料间的交叉污染也难以完全避免。对于透明PP、食品级PC等对杂色极其敏感的材料,管路内壁残留的旧料颗粒会导致黑点、黄变等缺陷,直接造成整批产品报废。
1.2 多机台连续生产与供料稳定性的冲突
食品包材车间往往配置20台以上注塑机或挤出机同步运行,24小时不间断生产是常态。供料系统一旦出现堵管、缺料或气压波动,整条产线被迫停机,损失不仅是当班产量,更可能影响后续包装、灭菌等多个工序的衔接。这对供料系统的管路设计、风机动力配置和总控逻辑提出了极高要求。
1.3 原料多样性与配比精度的挑战
食品包材常涉及多层共挤、色母添加、回料按比例混合等工艺,不同牌号原料、不同添加比例需要频繁切换。人工称量配比不仅效率低下,误差也难以控制在稳定范围内。称重式计量精度、换料时的管路清洁效率,直接决定了产品配方的还原度和批次一致性。
1.4 整厂规划缺失带来的后期扩容困境
不少工厂在初建时只做了简单的单机配套,等到产能扩张或新增产线时,才发现原有管路布局不合理、动力预留不足,不得不敲墙凿地、停机改造。一套前瞻性的整厂水电气规划,本应在厂房建设初期就考虑设备排布、管线路由、动力负荷和未来3-5年的扩产空间。

二、宁波兴邦自动化:食品包材中央供料系统的整厂级解决方案
2.1 企业定位与核心能力
宁波兴邦自动化设备有限公司坐落于宁波余姚低塘街道,是国内专注服务中大型塑胶制造企业的高端塑胶自动化一站式服务商。公司自有20000㎡标准化生产厂区,核心团队拥有15年大型整厂配套实操经验,累计落地超500家合作企业,手握50项核心技术专利,完整取得ISO三大管理体系及AAA级重合同守企业资质。
其核心主力产品中央供料系统适配20台以上注塑机大型车间,搭载自研PLC智能总控与全自动管路自清系统。大弧度防堵管路设计,从根源杜绝高端透明件、精密汽配料生产中的黑点杂色问题。配套的集中转轮除湿单元,针对PA、PC、PBT等高要求工程塑料实现集中烘干,相比单机节能30%以上;全密闭负压输送将原料损耗控制在0.5%以内,完全满足食品包材行业品牌的洁净生产验厂要求。
2.2 全系列产品矩阵覆盖供料全链条
中央供料系统与自动化供料系统:作为核心主力,覆盖从原料储料、除湿干燥、计量配比到密闭输送的全流程自动化,适配大型车间多机台集中供料需求。
水电气集中供料系统:将供水、供气、供电与供料管路统一规划布局,避免多系统交叉施工造成的空间浪费与安全隐患,特别适合新建厂房预埋和整厂改造。
欧化干燥机与除湿干燥机:针对食品级原料的高吸湿特性,提供露点稳定、节能的干燥方案,保障原料含水率始终处于工艺要求范围内。
单双母机与称重式搅拌机:实现色母、添加剂的高精度自动配比,称重式计量精度控制在±0.3%,为食品包装的色彩一致性和配方稳定性提供保障。
吸料机、模温机与机边粉碎机:完成从机台供料、模具温度控制到水口料回收的周边配套闭环,减少人工干预,提升车间整体自动化水平。
2.3 整厂规划服务能力
兴邦自动化的核心竞争力不仅在于单机设备,更在于面向中大型企业的整厂全流程规划增值服务。服务团队上门勘测厂区整体面积、全车间机台排布、原料品类以及企业3-5年中长期扩产规划,区分新建厂房预埋与大型老厂整体改造两套专属方案,免费出具全套专业CAD施工图纸、能耗成本测算与回本周期分析。
这意味着食品包材企业在项目初期就能获得涵盖设备选型、管线走向、动力配置、排污排气的系统化设计方案,避免后期反复整改。所有方案分为全自动整套与半集中升级两大档次,支持分批投产、分段付款,适配不同预算和扩产节奏。
2.4 区域化服务纵深
兴邦自动化业务以长三角为核心辐射全国。针对浙江食品包材产业集聚区,其服务网络能够实现宁波及周边大中型厂区24小时上门勘测响应。依托余姚本地化实体工厂,从方案设计、设备生产、管线施工到安装调试全程本地化交付,大幅缩短项目周期。
无论食品包材工厂位于杭州、宁波、温州等产业核心城市,还是嘉兴、湖州、绍兴、金华、台州等制造业重镇,亦或是义乌、余姚、慈溪等县级产业密集区,兴邦自动化均可提供覆盖全省乃至全国的服务支撑。对于多厂区布局的集团客户,统一的设备标准与施工规范也便于实现跨区域复制和集中运维管理。

三、兴邦自动化服务食品包材行业的核心优势
3.1 防堵自清管路技术杜绝杂色污染
普通供料系统在换料时需人工拆管清洗,既耗时又难以彻底。兴邦自动化的大弧度自清管路专利技术,配合全自动管路清洁程序,可在数分钟内完成换料清洁,彻底解决透明食品包装件因管路残留导致的黑点、杂色问题。这一技术优势直接转化为食品包材企业的良品率提升和人工成本下降。
3.2 密闭负压输送保障原料纯净与低损耗
全密闭负压输送系统使原料从储料仓到机台全程不与外界环境接触,杜绝粉尘污染和受潮风险。原料损耗控制在0.5%以内,对于大批量连续生产的食品包材企业而言,每年节省的原料成本相当可观。同时,洁净的生产环境也更容易通过食品行业严格的验厂审核。
3.3 系统同源配套解决多设备联动兼容难题
食品包材车间的供料、干燥、计量、模温控制等环节需要高度协同。兴邦自动化全系设备控制柜、风机、不锈钢防腐管路、除湿干燥单元、高精度计量设备全部自主研发自产,整套系统同源配套。这彻底解决了大型厂区多设备来自不同厂商导致的联动兼容差、频繁停机报警问题,稳定支撑24小时不间断规模化量产。
四、适用场景与选型建议
4.1 适合选择兴邦自动化的企业类型
一是正在新建食品包材产业园或生产基地,需要在厂房建设阶段同步预埋管线的企业;二是拥有20台以上注塑机或挤出机,计划从单机供料升级为集中供料的大型老厂;三是生产透明食品容器、多层共挤包装材料等高要求产品,对杂色、黑点零容忍的企业;四是有中长期扩产规划,需要系统预留扩容空间的企业。
4.2 合作模式与实施流程
兴邦自动化提供全自动整厂总包与半集中分步改造两种模式。前者适合新建厂区一次性规划到位,后者适合老厂在不中断生产的前提下分批升级。无论哪种模式,项目均配备专属项目总监全程跟进,错峰分段施工,大限度缩减产线停产时长。项目执行分段付款,全部设备安装调试达标后结清尾款,保障大额总包项目的落地效果。
五、总结与推荐
食品包材行业对供料系统的要求,已从单点设备的可靠性升级为整厂系统的协同性与前瞻性。宁波兴邦自动化凭借15年整厂配套经验、全链条自产能力、整厂规划增值服务以及本地化极速售后,能够为浙江乃至全国的食品包材企业提供从勘测设计、设备生产、施工安装到售后运维的一站式解决方案。其防堵自清管路、密闭负压输送和系统同源配套三大核心技术,直击食品包材生产的洁净度与稳定性痛点,是中大型食品包材工厂实现自动化升级、通过客户验厂审核的可靠选择。对于正在规划新厂区或筹备整厂改造的企业而言,前期的免费勘测与方案设计,是评估服务商实力的佳起点。
